به گزارش اصفهان زیبا؛ در بسیاری از کارخانهها، شاخص OEE برای سنجش عملکرد تجهیزات تولیدی استفاده میشود. این شاخص دسترسپذیری، سرعت عملکرد و کیفیت تولید را بررسی میکند؛ اما همیشه تصویر کاملی از عملکرد کل سیستم تولید ارائه نمیدهد.
ممکن است یک ماشین عملکرد مناسبی داشته باشد، اما کمبود مواد اولیه، تأخیر حملونقل، پر شدن بافرها یا آماده نبودن تجهیزات دیگر، مانع استفاده کامل از ظرفیت کارخانه شود. در چنین شرایطی، شاخص OAE میتواند تصویر گستردهتری از اثربخشی داراییها ارائه کند.
نکته مهم این است که فرمول زیر:
[
OEE = A \times P \times Q
]
فرمول استاندارد OEE است و نباید آن را فرمول عمومی OAE در نظر گرفت.
OAE چیست؟
OAE مخفف Overall Asset Effectiveness و به معنای اثربخشی کلی دارایی است.
این شاخص میتواند میزان استفاده مؤثر از یک دارایی، مجموعه تجهیزات، خط تولید یا کل سیستم را بررسی کند. OAE علاوه بر عملکرد تجهیزات، محدودیتهای سیستمی و سازمانی را نیز در نظر میگیرد.
مهمترین عوامل مؤثر بر OAE عبارتاند از:
- خرابی تجهیزات
- کاهش سرعت تولید
- تولید محصول معیوب
- کمبود مواد اولیه
- تأخیر در تأمین قطعات
- گلوگاههای لجستیکی
- پر یا خالی شدن بافرها
- عدم توازن ظرفیت تجهیزات
- انتظار برای نیروی انسانی یا مجوز
- اختلال در تأمین انرژی
- برنامهریزی نامناسب تولید
به زبان ساده، OEE میسنجد یک تجهیز هنگام تولید چقدر خوب عمل کرده است؛ OAE بررسی میکند کل سیستم چقدر از ظرفیت بالقوه خود استفاده کرده است.
فرمول OAE چگونه است؟
OAE برخلاف OEE یک فرمول کاملاً استاندارد و جهانی ندارد. هر سازمان باید دامنه دارایی، زمان مرجع و نوع اتلافهای مورد بررسی را مشخص کند.
یکی از مدلهای عملی OAE به شکل زیر است:
[
OAE =
\frac{\text{خروجی واقعی سیستم}}
{\text{حداکثر خروجی ممکن}}
\times 100
]
در یک مدل دیگر نیز میتوان OAE را به شکل زیر محاسبه کرد:
[
OAE =
\text{بهرهبرداری سیستمی}
\times OEE
]
بنابراین، تعریف دقیق زمان مرجع و نحوه ثبت توقفات برای محاسبه OAE اهمیت زیادی دارد.
OEE چگونه محاسبه میشود؟
OEE مخفف Overall Equipment Effectiveness و به معنای اثربخشی کلی تجهیزات است.
فرمول استاندارد آن:
[
OEE = A \times P \times Q
]
است که در آن:
- A یا Availability: دسترسپذیری
- P یا Performance: عملکرد
- Q یا Quality: کیفیت
دسترسپذیری:
[
A =
\frac{\text{زمان کارکرد واقعی}}
{\text{زمان تولید برنامهریزیشده}}
]
عملکرد:
[
P =
\frac{\text{زمان سیکل ایدهآل} \times \text{تعداد کل تولید}}
{\text{زمان کارکرد واقعی}}
]
کیفیت:
[
Q =
\frac{\text{تعداد محصول سالم}}
{\text{تعداد کل محصول تولیدشده}}
]
در نتیجه، خرابی، توقف، کاهش سرعت، ضایعات و دوبارهکاری میتوانند OEE را کاهش دهند.
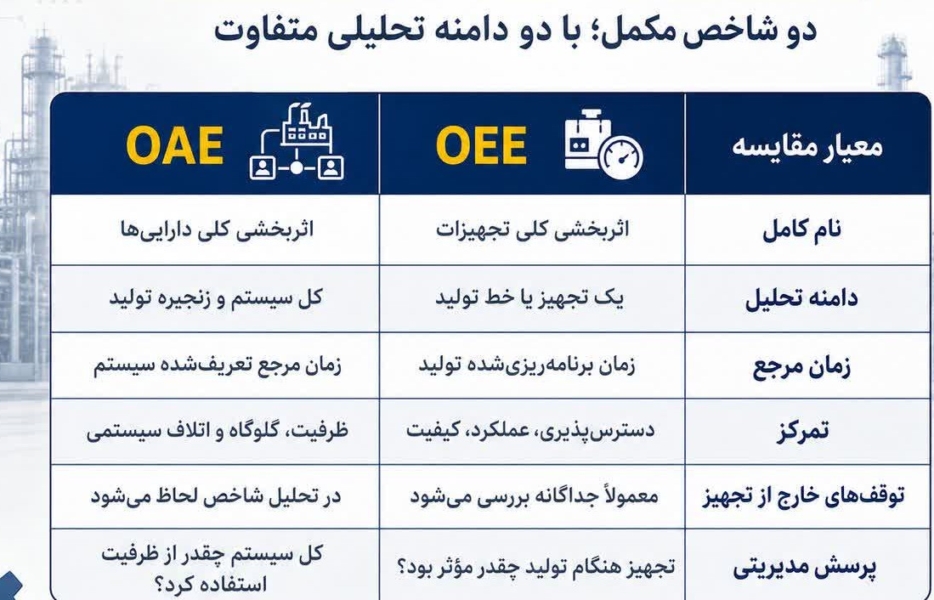
تفاوت OAE و OEE
| ویژگی | OEE | OAE |
|---|---|---|
| دامنه | تجهیز، ماشین یا خط | مجموعه داراییها یا کل سیستم |
| زمان مرجع | زمان برنامهریزیشده تولید | زمان مرجع تعریفشده برای سیستم |
| تمرکز | عملکرد تجهیز | استفاده از ظرفیت کل سیستم |
| عوامل خارج از ماشین | معمولاً جداگانه بررسی میشوند | میتوانند در شاخص لحاظ شوند |
| کاربرد | تحلیل خرابی، سرعت و کیفیت | تحلیل ظرفیت، لجستیک و محدودیتهای سیستم |
پرسش اصلی OEE این است: تجهیز هنگام تولید چقدر مؤثر عمل کرد؟
پرسش اصلی OAE این است: کل سیستم چه میزان از ظرفیت بالقوه خود را استفاده کرد؟
مثال ساده محاسبه OAE
فرض کنید یک خط تولید در یک شیفت ۸ ساعته فعالیت میکند:
- کل زمان شیفت: ۴۸۰ دقیقه
- تعمیرات برنامهریزیشده: ۶۰ دقیقه
- انتظار برای مواد اولیه: ۳۰ دقیقه
- زمان تولید: ۳۹۰ دقیقه
- OEE خط: ۹۰ درصد
در این شرایط:
[
OEE = 90%
]
اما برای محاسبه OAE در کل شیفت:
[
OAE =
\frac{390 \times 0.90}{480}
= 73.1%
]
بنابراین OEE برابر ۹۰ درصد و OAE برابر ۷۳٫۱ درصد است. این اختلاف نشان میدهد خط از نظر عملکرد تجهیزی وضعیت مناسبی دارد، اما محدودیتهای سیستم مانع استفاده کامل از ظرفیت شیفت شدهاند.
تفاوت OAE و TEEP
TEEP عملکرد تجهیز را نسبت به کل زمان تقویمی بررسی میکند.
[
TEEP =
OEE \times
\frac{\text{زمان تولید برنامهریزیشده}}
{\text{کل زمان تویمی}}
]
بهطور خلاصه:
- OEE: عملکرد تجهیز هنگام تولید
- OAE: اثربخشی کل داراییها و سیستم تولید
- TEEP: میزان استفاده از ظرفیت در کل زمان تقویمی
چگونه OAE را در سازمان محاسبه کنیم؟
برای اجرای OAE، سازمان ابتدا باید دامنه اندازهگیری و زمان مرجع را مشخص کند. سپس ظرفیت حداکثری، کدهای توقف و انواع اتلاف را تعریف کند.
مراحل اصلی عبارتاند از:
- تعیین دامنه داراییها؛ از یک تجهیز تا کل کارخانه
- تعیین زمان مرجع
- تعیین ظرفیت حداکثری
- طبقهبندی توقفها مانند خرابی، کمبود مواد و توقف انرژی
- یکپارچهسازی دادههای تولید، تعمیرات، انبار و کیفیت
- تعیین واحد مسئول بررسی شاخص
نقش CMMS در محاسبه OAE
نرمافزار CMMS بهتنهایی OAE را بهبود نمیدهد، اما دادههای مهمی برای تحلیل آن فراهم میکند.
این سیستم میتواند اطلاعات مربوط به خرابی، توقف، تعمیرات پیشگیرانه، قطعات یدکی، MTBF، MTTR و سوابق تجهیزات را ثبت و تحلیل کند.
برای محاسبه دقیق OAE، سازمان باید دادههای تعمیراتی را با اطلاعات تولید، کیفیت، انبار و لجستیک ترکیب کند.
اشتباهات رایج در استفاده از OAE
- استفاده از فرمول OEE با نام OAE
- مشخص نکردن زمان مرجع
- ثبت همه توقفها با عنوان کلی «توقف تولید»
- تمرکز صرف بر خرابی تجهیزات
- مقایسه OAE دو کارخانه با مدلهای محاسباتی متفاوت
OAE زمانی ارزش بیشتری دارد که چند تجهیز به یکدیگر وابسته باشند، گلوگاههای تولید فقط به خرابی ماشین مربوط نباشند یا سازمان با وجود OEE مناسب، خروجی پایینی داشته باشد.
پرسشهای متداول
آیا فرمول OAE همان فرمول OEE است؟
خیر. (A \times P \times Q) فرمول استاندارد OEE است. OAE دامنه گستردهتری دارد و روش محاسبه آن به مدل تعریفشده توسط سازمان بستگی دارد.
مهمترین تفاوت OEE و OAE چیست؟
OEE عملکرد تجهیز را هنگام تولید بررسی میکند، اما OAE میتواند محدودیتهایی مانند کمبود مواد، لجستیک، نیروی انسانی و توقفات سازمانی را نیز در نظر بگیرد.
آیا OAE فرمول جهانی دارد؟
خیر. سازمان باید دامنه دارایی، زمان مرجع، ظرفیت و انواع اتلاف را پیش از محاسبه مشخص کند.
آیا CMMS مستقیماً OAE را محاسبه میکند؟
CMMS دادههای مهم تعمیراتی را فراهم میکند، اما برای محاسبه کامل OAE معمولاً باید این اطلاعات با دادههای تولید، کیفیت، انبار و لجستیک یکپارچه شوند.
حمید آبرویی
مدیر و مشاور نرمافزار مدیریت دارایی فیزیکی شرکت ساینا سیستم